Die Funktionen von linuxcncMulti
Was ein Retrofit mit linuxcncMulti über das Standard-LinuxCNC hinaus bekommt: mehrere Kanäle in einem Echtzeitkern, einen Bahnplaner mit Look-ahead und krümmungsstetigem Überschleifen, 5-Achs-Transformationen, eine Werkzeugverwaltung mit Standzeitüberwachung, eine Prozessüberwachung, die Werkzeugbruch an der Spindel- oder Achslast erkennt, und die Engineering-Werkzeuge rundherum.
Mehrkanalbearbeitung
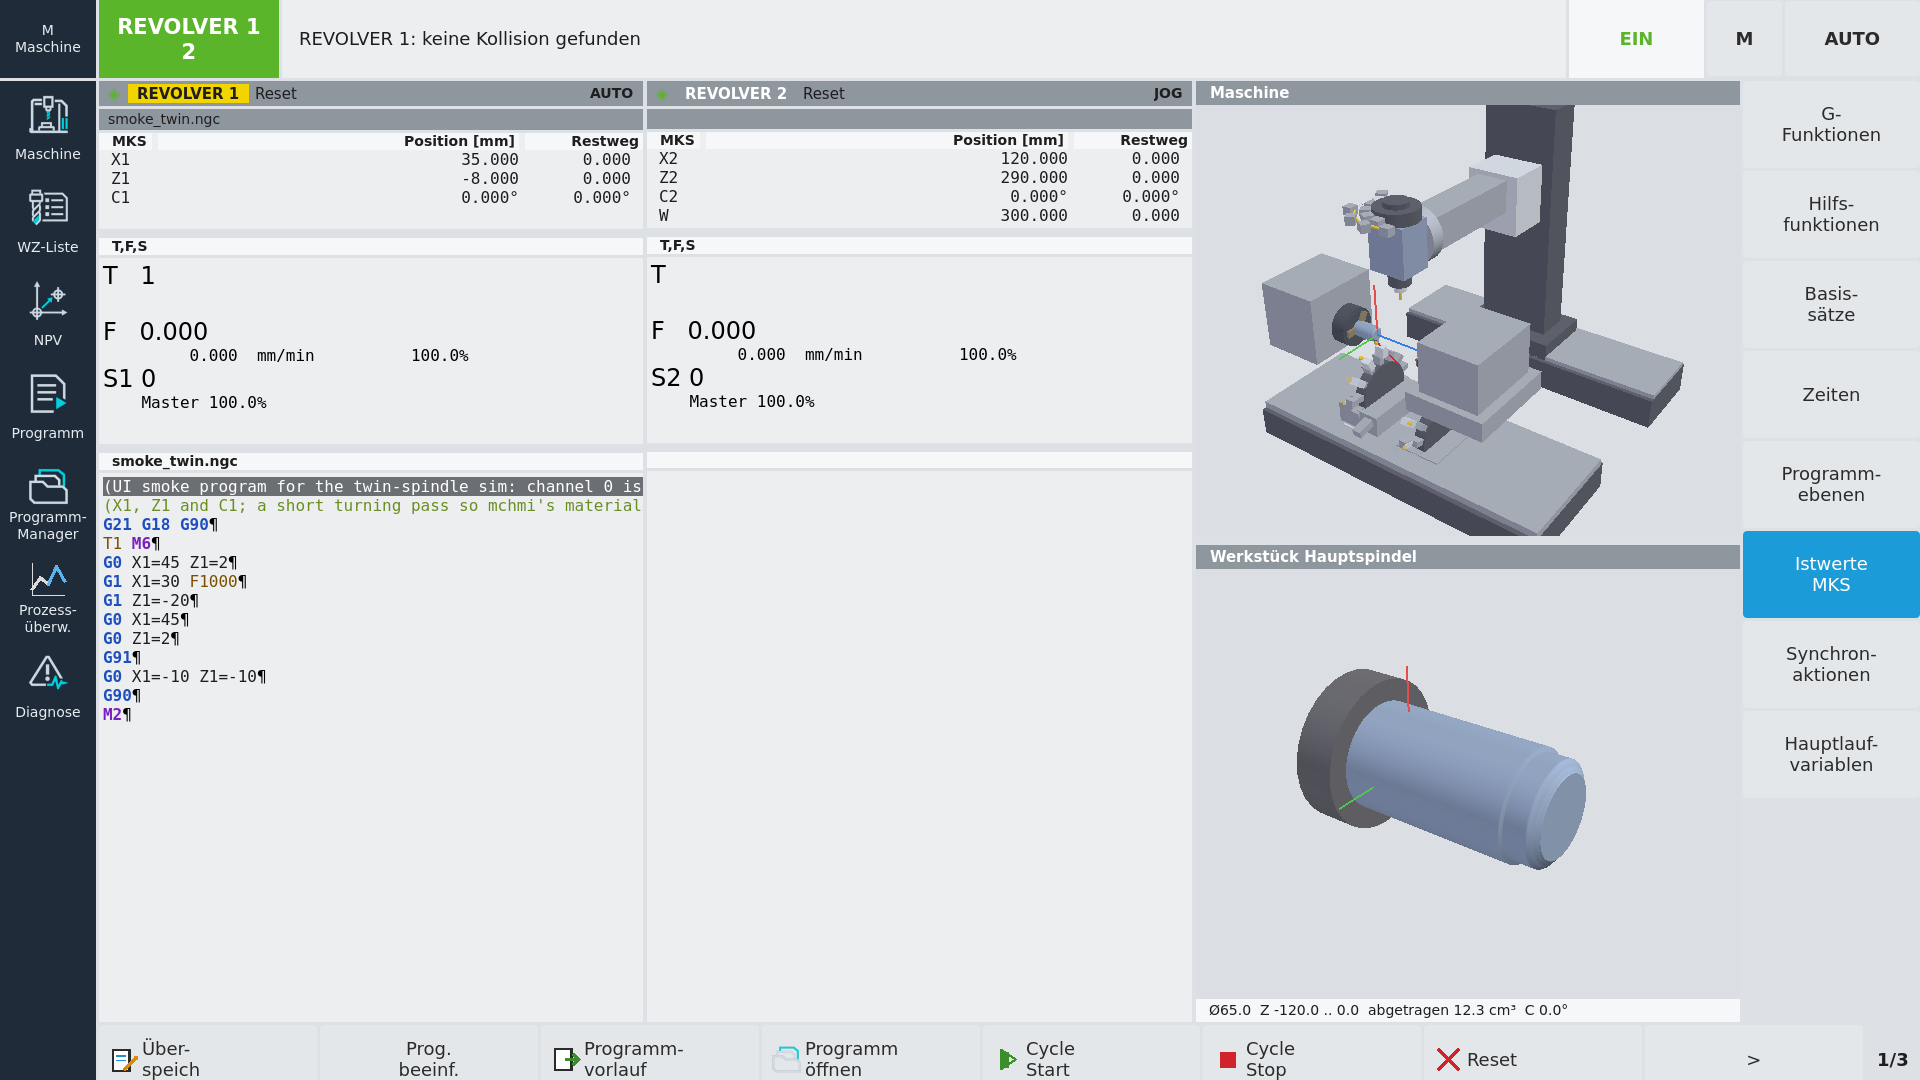
Bis zu mehrere Kanäle, jeder mit eigenem Programm, Interpreter und Bahnplaner, laufen nebeneinander in einem Echtzeitkern: Haupt- und Gegenspindel, Revolver und Fräskopf, oder der Werkzeugwechsler als eigener Kanal, der das nächste Werkzeug vorbereitet, während das Teil bearbeitet wird. Kanal 0 verhält sich exakt wie das Standard-LinuxCNC, bestehende Einkanal-Konfigurationen laufen weiter.
- Wartemarken zwischen den Kanälen, im Echtzeitteil ausgewertet, nicht im Userspace
- Achstausch zwischen Kanälen (GET, GETD, RELEASE), kanalspezifische Achsnamen wie X1 und X2, Masterspindel mit SETMS
- INIT und START anderer Kanäle aus dem Programm, Betriebszustand, Fehler und Alarme je Kanal
- Synchronaktionen in Siemens-Syntax: ID/IDS WHEN DO, DELDTG, RDISABLE, Kommandoachsen, H-Funktionen
- Siemens-Programmiersprache: R-Parameter, DEF, GOTO, REPEAT, IF/WHILE/CASE, asynchrone Unterprogramme (ASUP) und Ereignisprogramme
Bahnplaner mit Look-ahead
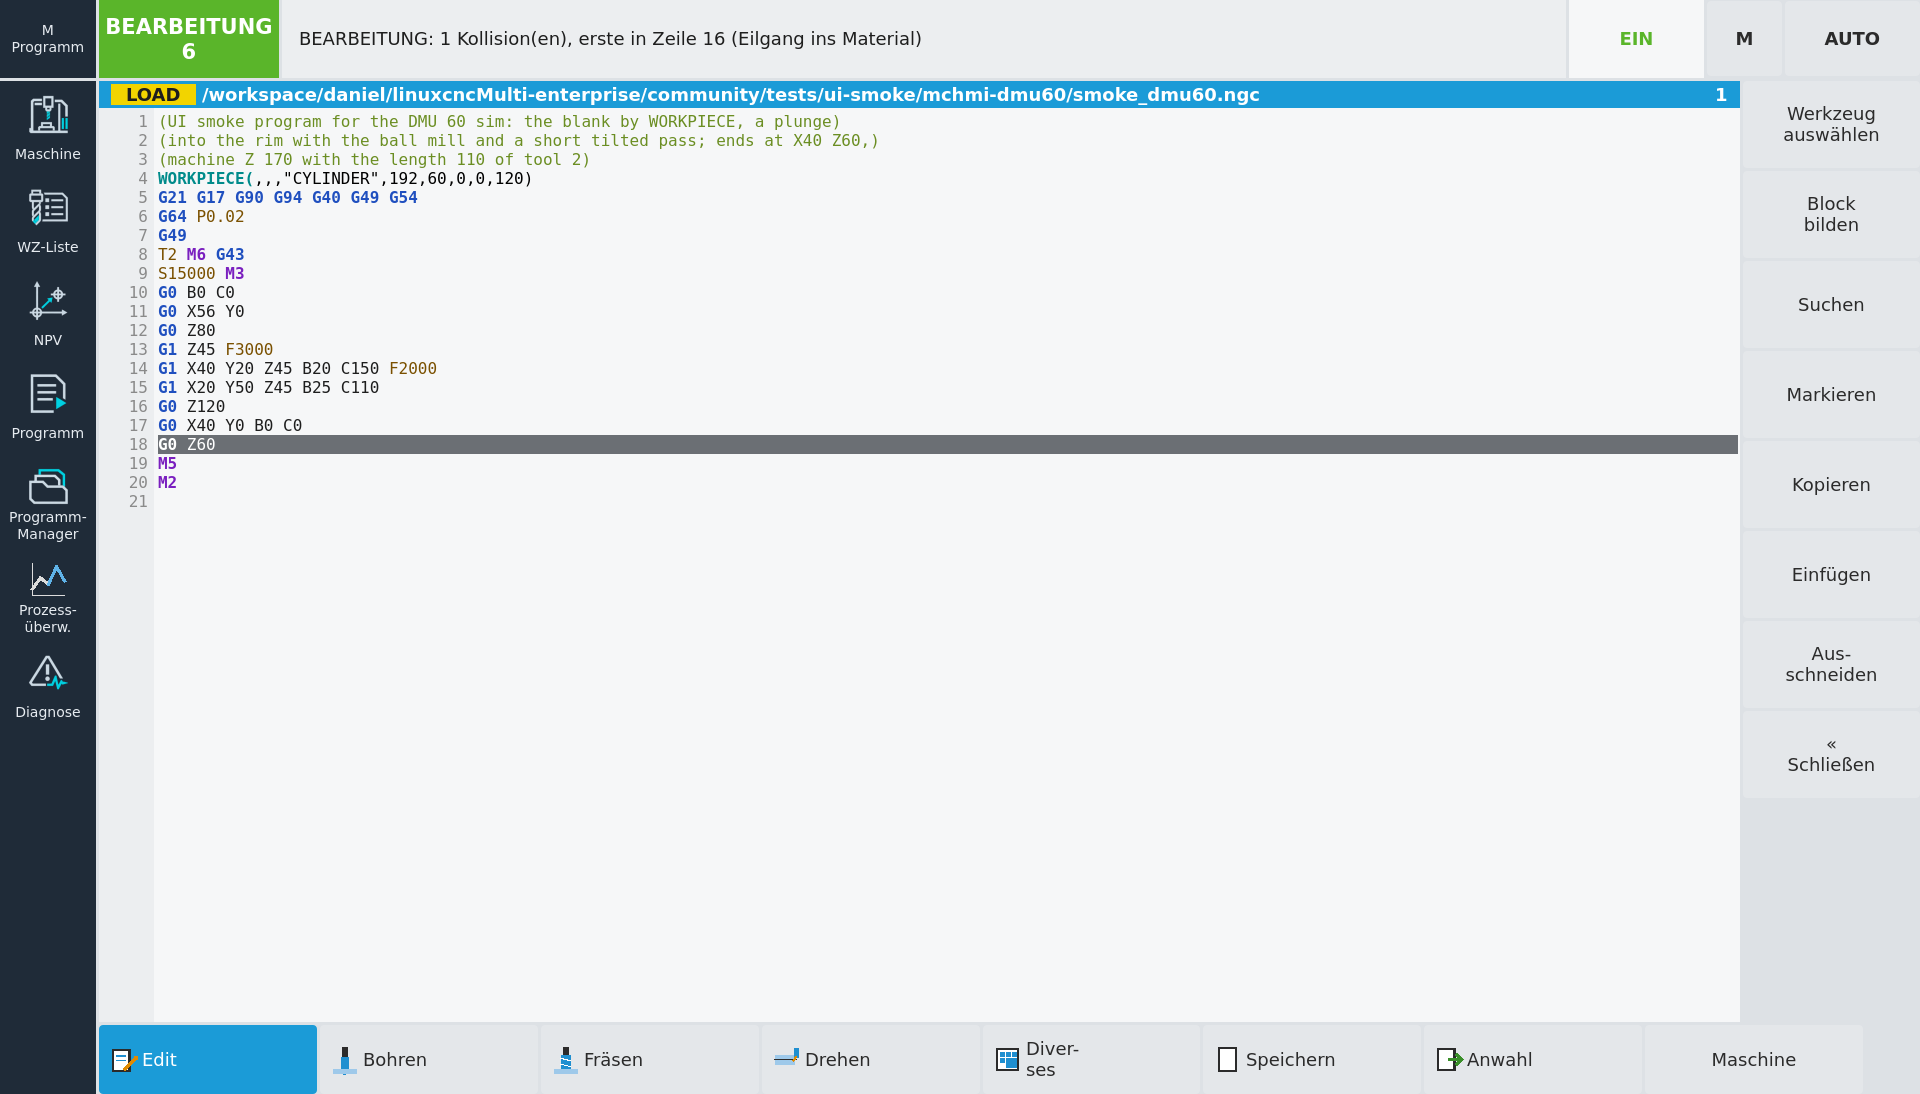
Der Planer fährt ruckbegrenzte S-Kurven-Profile mit einem Look-ahead über bis zu 2000 Sätze, sodass kurze CAM-Sätze von 0,2 bis 2 mm mit dem programmierten Vorschub laufen statt mit einem Bruchteil davon. Ecken bekommen krümmungsstetige Polynom-Überschleifer innerhalb der G64-Toleranz – das Gegenstück zu Siemens G642 mit SOFT – und 5-Achs-Programme werden wie mit COMPCAD komprimiert: Mikrosätze mit Orientierungsänderungen werden innerhalb einer Bahn- und einer Orientierungstoleranz zusammengefasst.
- Ruckgrenzen je Achse und für die Bahn, Beschleunigungsüberhöhung an Überschleifbögen wie MD32310
- Überschleifen mit Rundachsbewegung auf einer Hermite-Kurve: Orientierungsgeschwindigkeit und -beschleunigung bleiben stetig
- Kompressor für 5-Achs-CAM-Ausgabe (G64 Q mit Orientierungstoleranz, Gegenstück zu ORISON)
- Gelenkgrenzen unter nichttrivialer Kinematik, Planer-Diagnose als HAL-Pins, eine Benchmark-Konfiguration
5 Achsen und kinematische Transformationen
TRAORI mit Werkzeugmittelpunktführung für Kopf-, Tisch- und Mischkinematiken, TRANSMIT für Stirnflächenbearbeitung und TRACYL für Zylindermantelflächen auf der Drehmaschine, je Kanal aus dem Programm eingeschaltet, mit den Datensätzen in der INI-Datei. Die Orientierung wird als Winkel oder Vektoren (A3, B3, C3) programmiert; die Werkzeuglänge wirkt in der Transformation.
- TRAORI, TRANSMIT, TRACYL, TRAFOOF je Kanal
- Verfahren im Werkzeugkoordinatensystem (TCS) entlang des geschwenkten Werkzeugs
- 3D-Maschinenmodell und Werkstück mit Materialabtrag im Bedienfeld
Werkzeugverwaltung mit Standzeitüberwachung
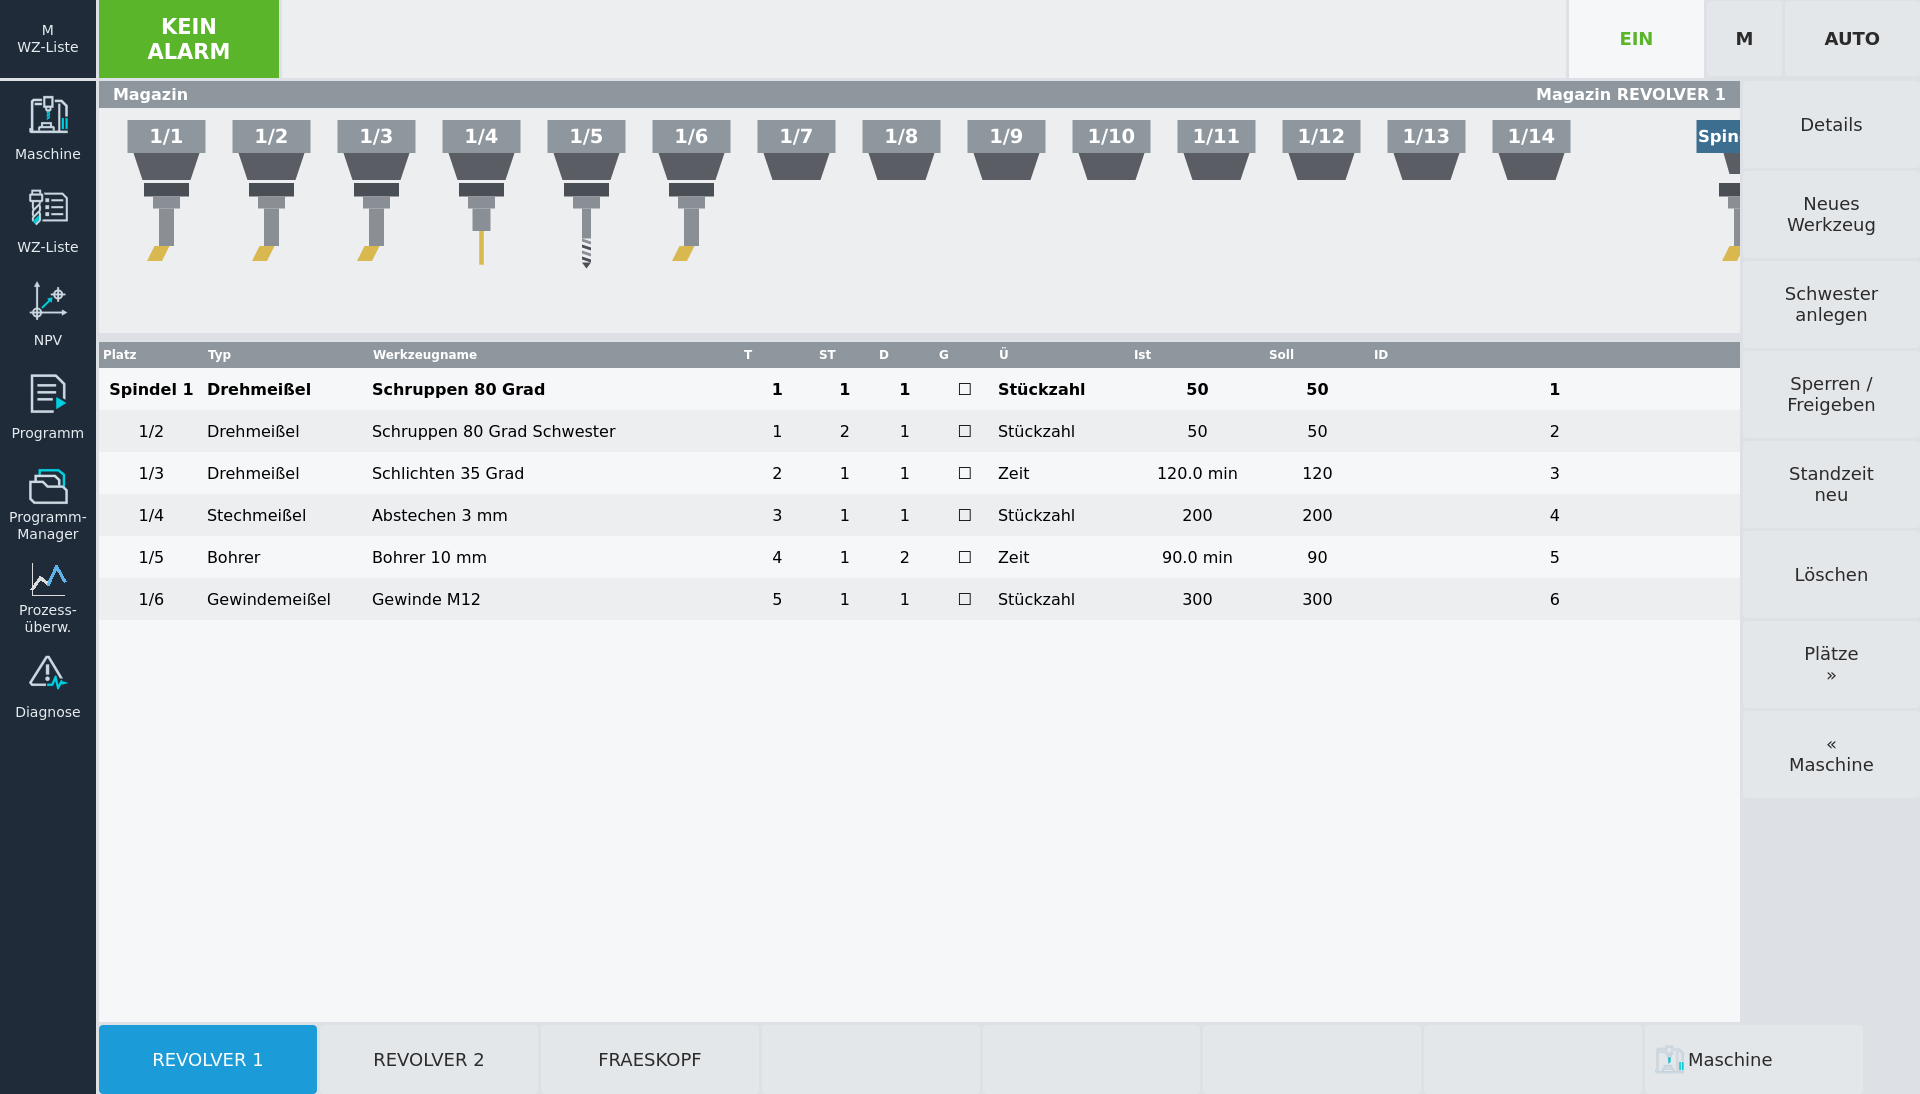
Eine Werkzeugdatei je Kanal mit Magazinen, Zwischenspeicherplätzen (Spindel, Greifer) und Beladestellen, gepflegt im Bedienfeld: Magazinleiste, Tabelle und Details. Jedes Werkzeug trägt seine Standzeit nach Stückzahl oder Zeit mit Sollwert, Istwert, Vorwarnung und Sperre; ist ein Werkzeug verbraucht, übernimmt automatisch das Schwesterwerkzeug, und der Wechselablauf läuft als asynchrones Unterprogramm.
- Schwesterwerkzeuge und automatischer Schwesterwechsel, SETPIECE, TOOLSET und Werkzeugdaten aus dem Programm
- Magazine 1…9997, Zwischenspeicher 9998, Belademagazin 9999 wie bei Siemens: MVTOOL, TCI, POSM, Eigentümerplatz, Leerplatzsuche
- Systemvariablen $TC_MPP, $A_MYMN, $P_TOOLNO; der Werkzeugwechsel bucht Spindel- und Eigentümerplatz
- Werkzeuge in ihren Plätzen und in den Greifern des 3D-Modells gezeichnet
Prozessüberwachung und Werkzeugbruch-Erkennung
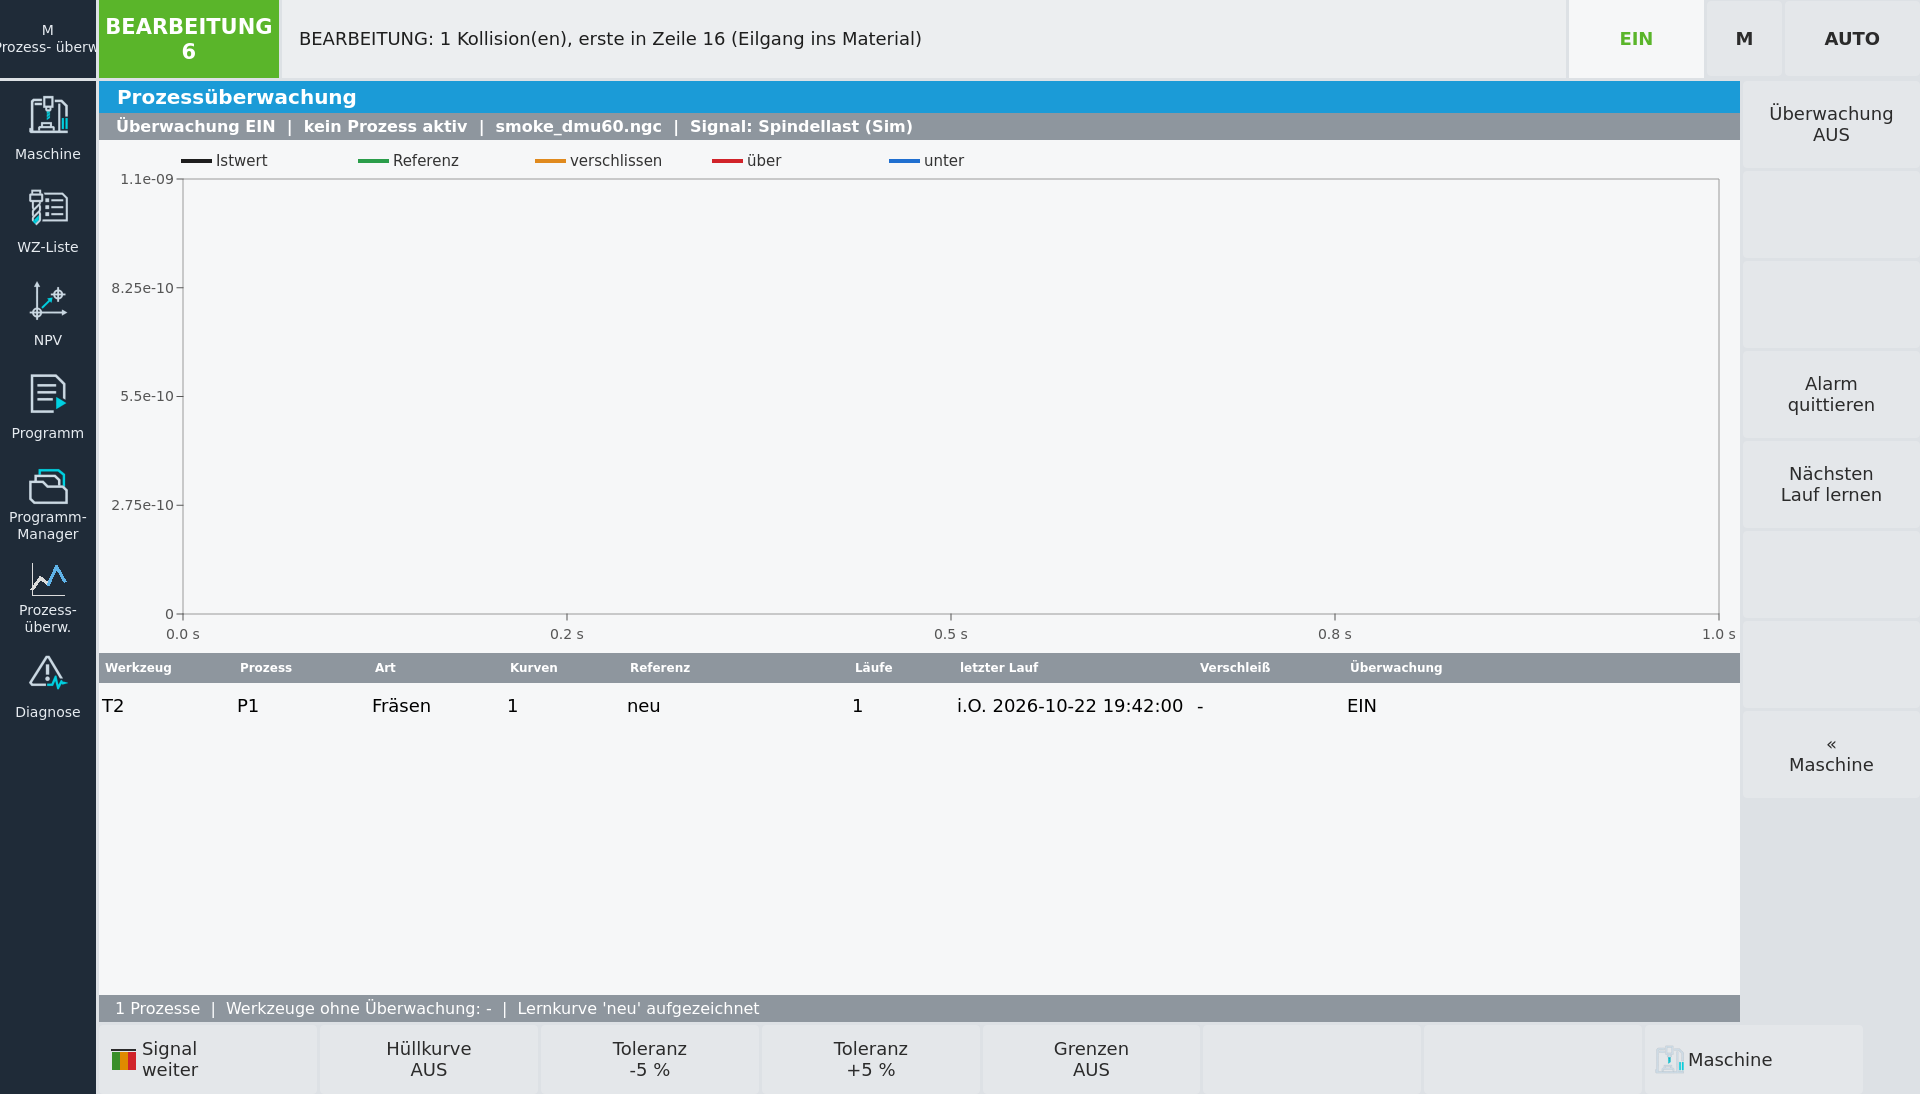
mcwatch (Enterprise) überwacht die Last von Spindel und Achsen während jedes Zerspanprozesses – Spindelleistung, Antriebsmoment oder Motorstrom, jedes HAL-Signal – gegen gelernte Kurven mit Hüllkurve und gegen feste Grenzen. Ein Werkzeugbruch oder eine Überlast löst sofort aus, eine Rückzugsroutine läuft, und bei Gewinden zieht der Rückzug synchron vom Bruchpunkt zurück. Der Verschleiß eines Werkzeugs wird aus mehreren Lernkurven bewertet.
- Lernkurven je Prozess: Referenz, Hüllkurve mit Toleranz, Verschleißkurve, feste Grenzen
- Schalter gesamt, je Werkzeug und je Prozess; auch Abgeschaltetes wird weiter aufgezeichnet
- Diagramm mit Live-Lasten, Zonen und Alarmen im Bedienfeld, Statistik der Läufe
Das Bedienfeld mchmi
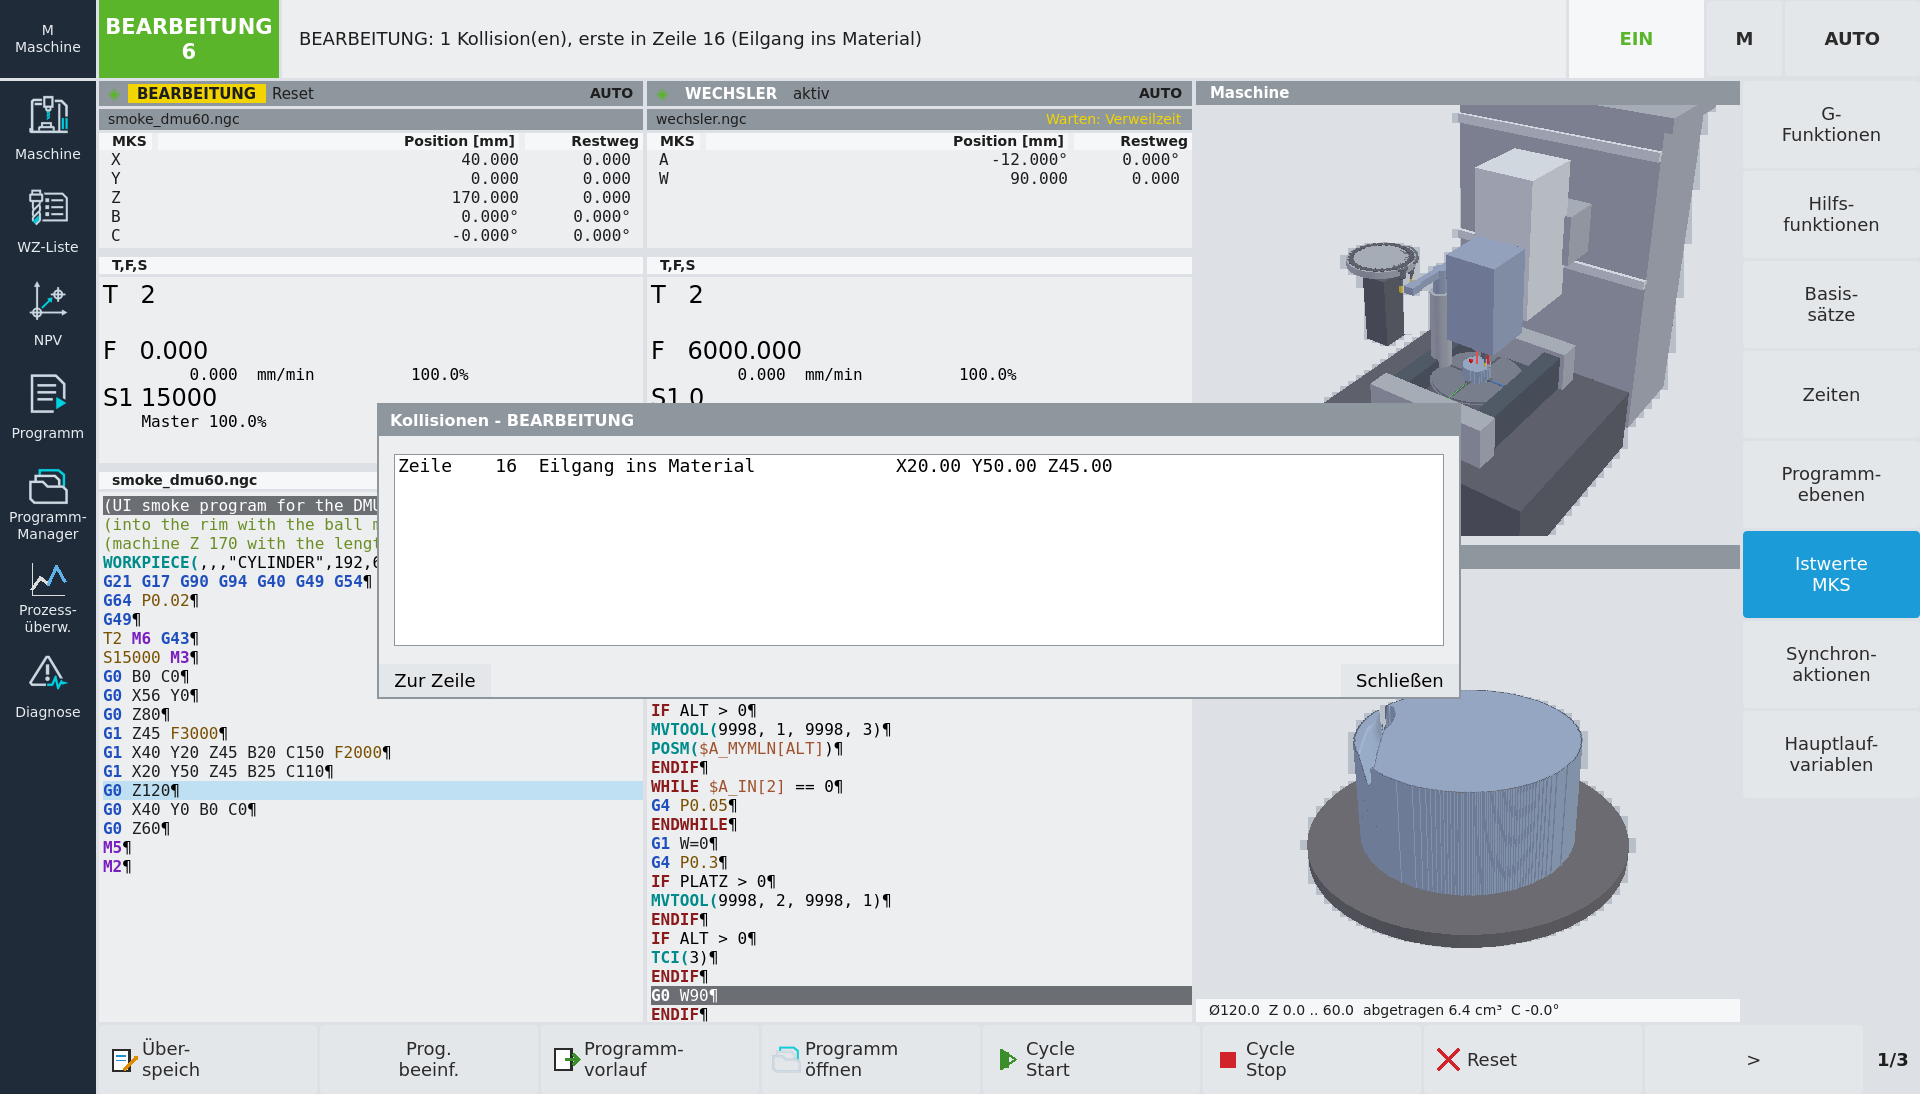
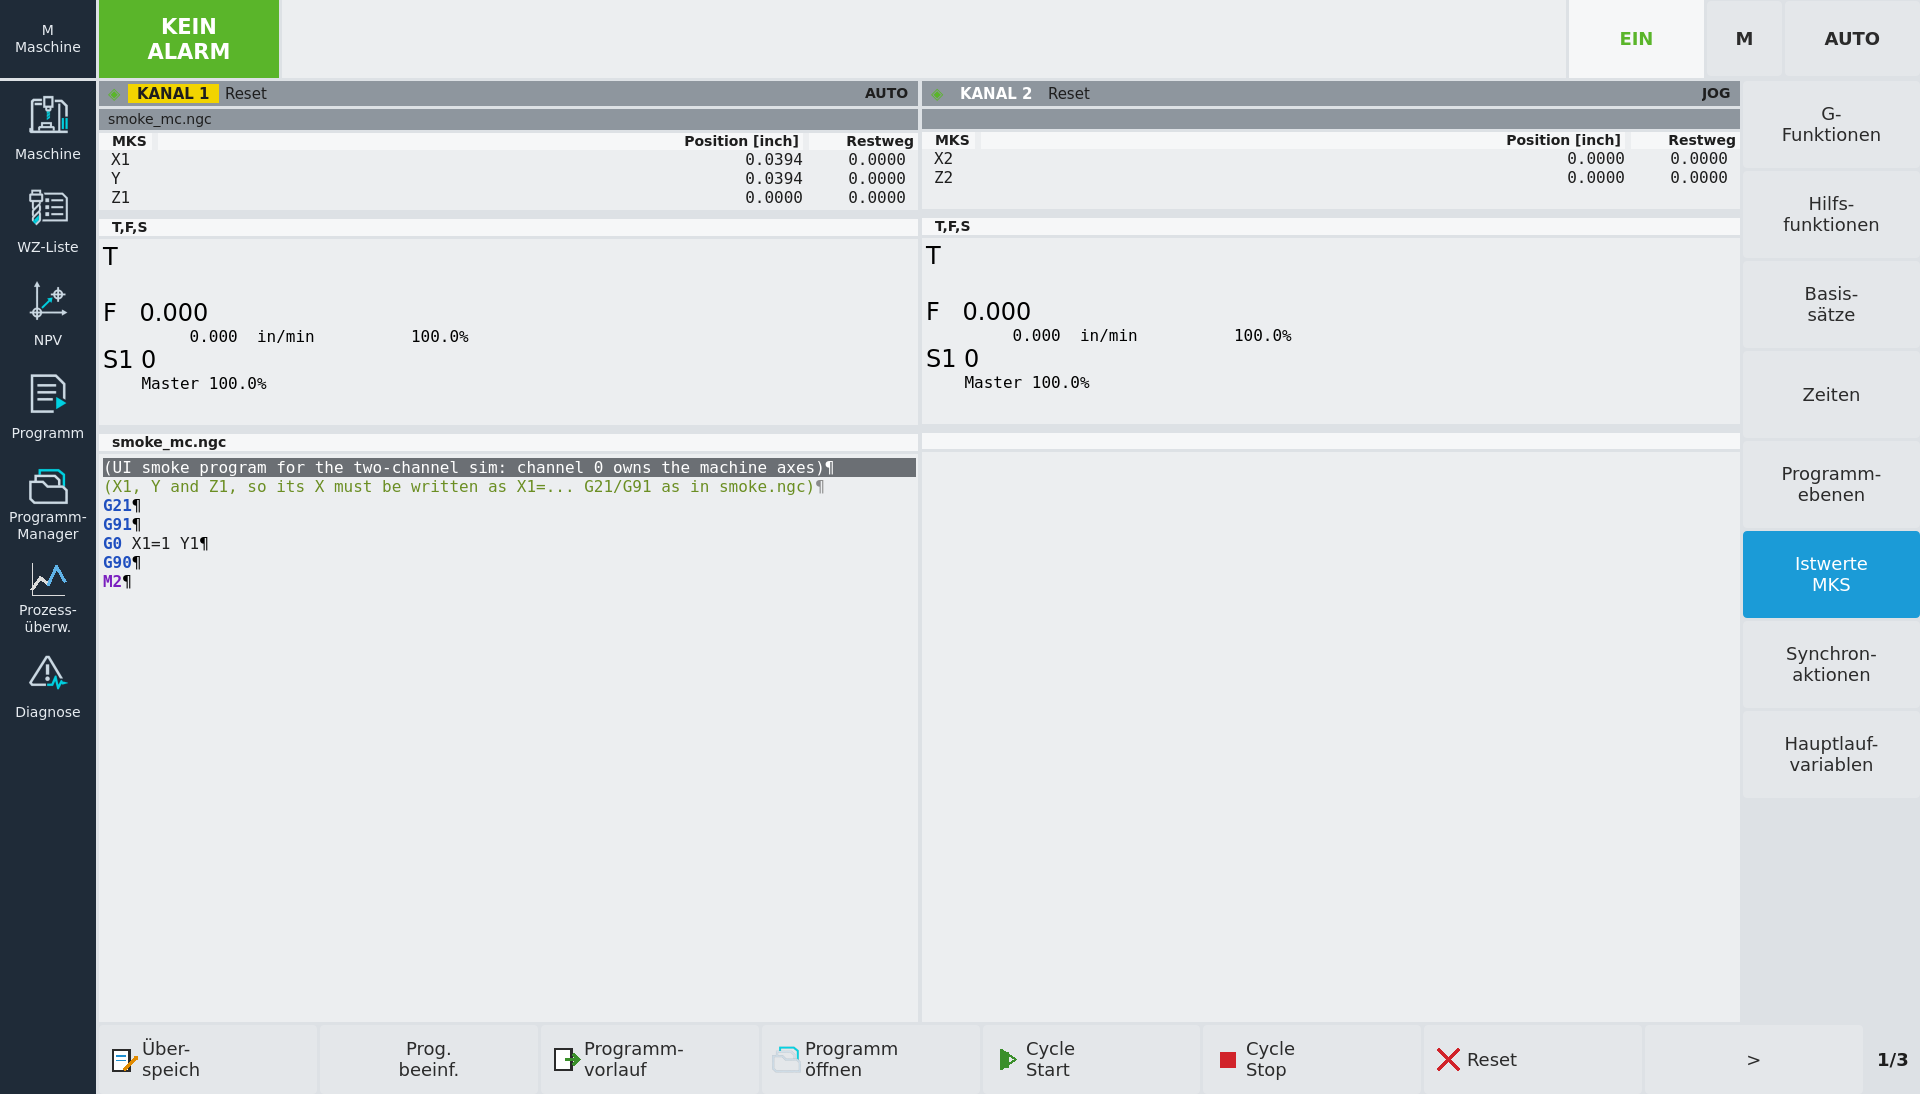
Ein Bedienfeld im Stil von SINUMERIK Operate: eine Spalte je Kanal, die 3D-Maschine und das Werkstück mit Materialabtrag, der Programm-Manager mit Programmebenen und der Status der Synchronaktionen. Programme werden vor dem Lauf geprüft: Halter gegen Maschine und Rohteil, und die Kanäle gemeinsam auf der Zeitachse simuliert auf Kollisionen Werkzeug gegen Werkzeug und Verklemmungen in den Wartemarken.
- Maschine, Werkzeugliste, Nullpunktverschiebungen, Programm, Programm-Manager, Prozessüberwachung, Diagnose
- Werkstücke mit Versionsverwaltung, Kreisformtest, Bedienbilder, HAL-Paneltasten
- Acht Sprachen: Deutsch, Englisch, Spanisch, Italienisch, Französisch, Slowakisch, Slowenisch, Tschechisch
Engineering-Werkzeuge
mcplc – die SPS
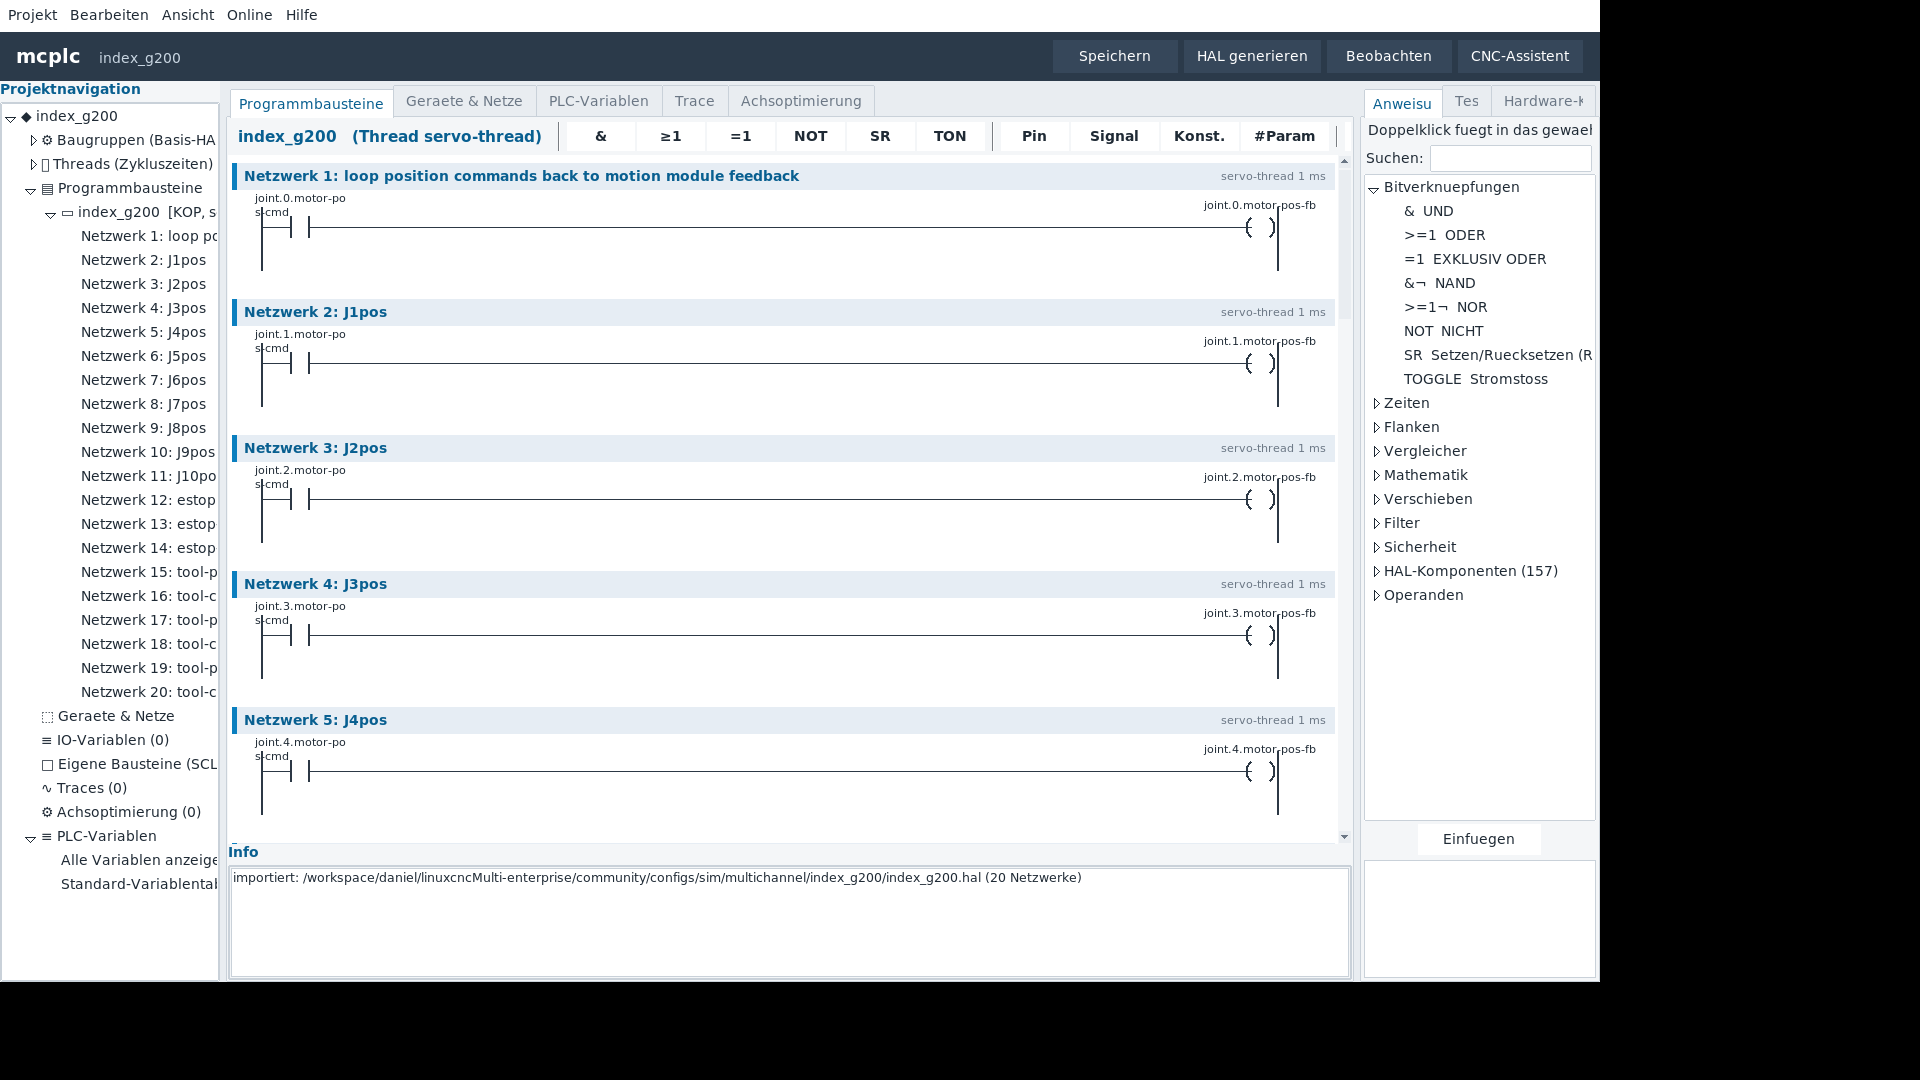
Die Maschinenlogik als Kontaktplan (KOP) mit Funktionsbausteinen und SCL, der Hardwarekatalog der Mesa-Karten und EtherCAT-Klemmen und -Antriebe, HAL aus dem Projekt erzeugt, ein CNC-Assistent für Achsen und Spindeln.
Machine Builder
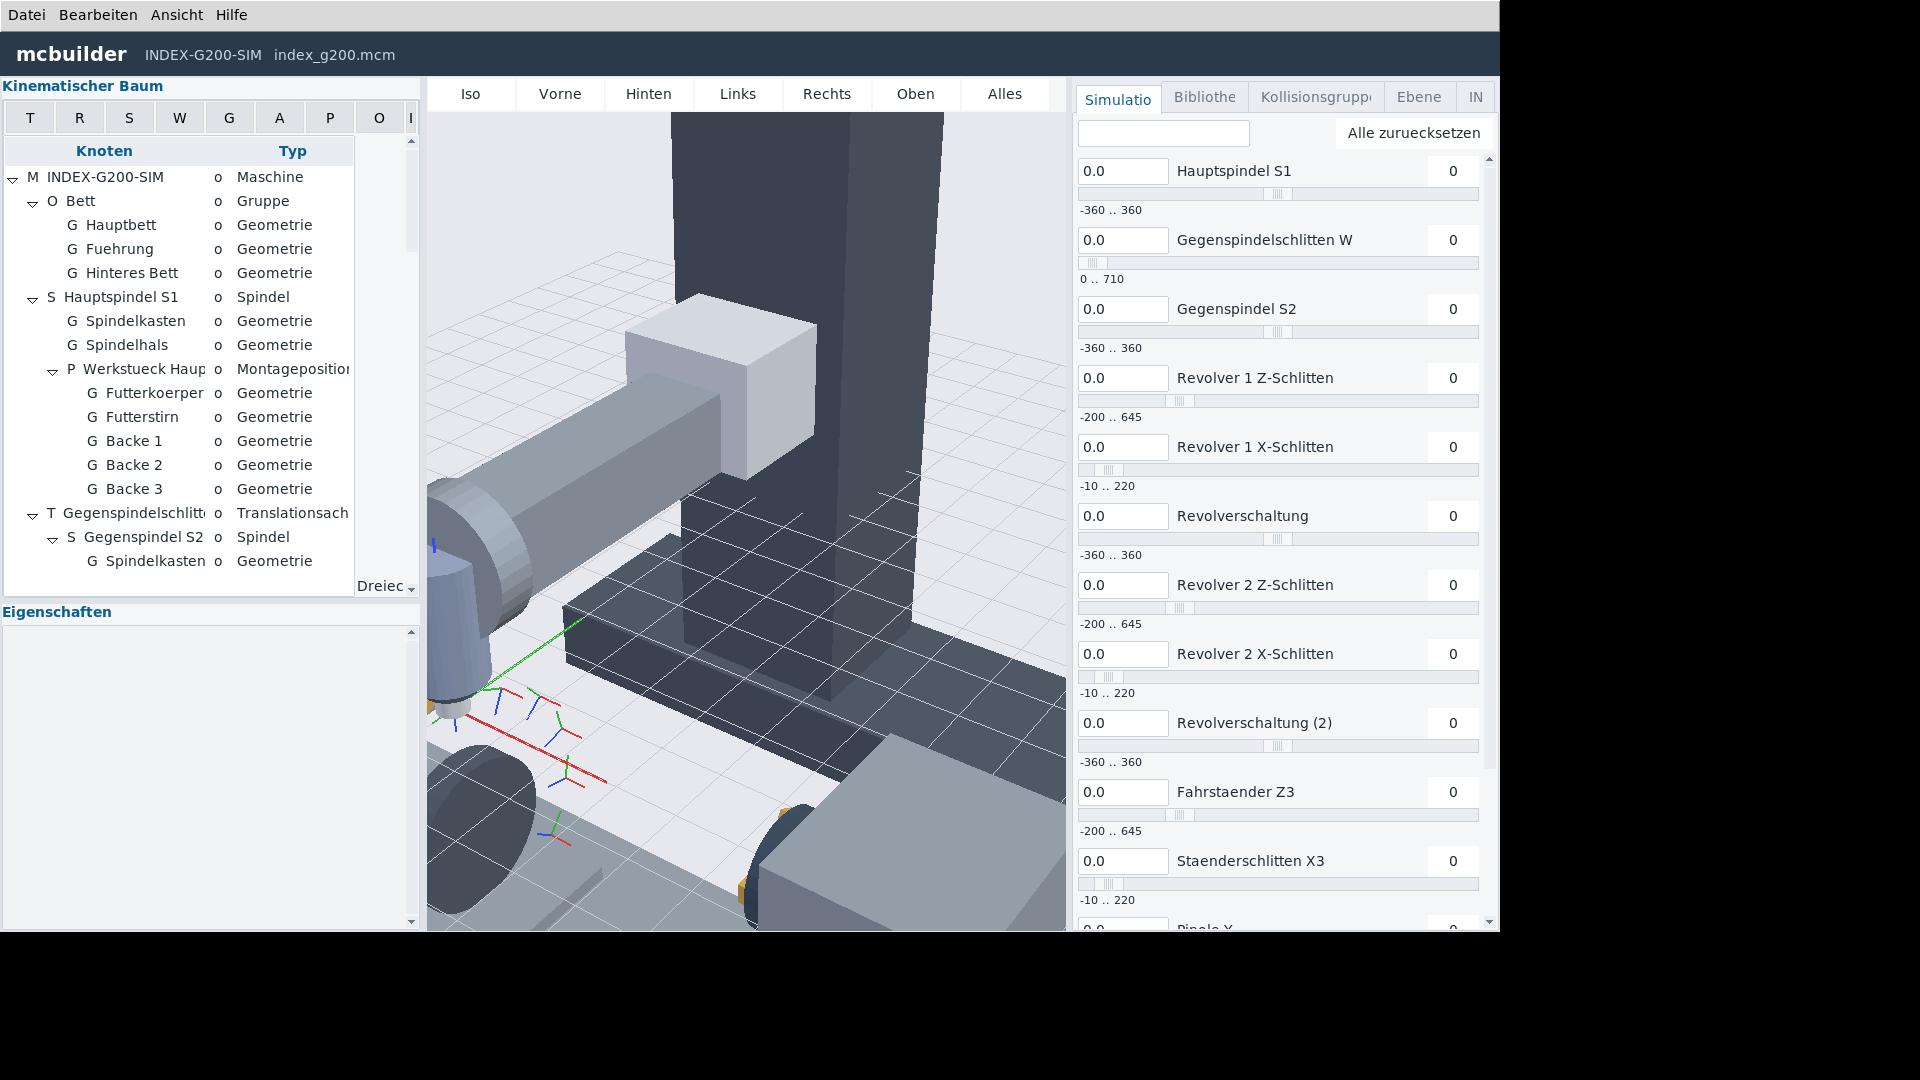
Das kinematische Modell der Maschine aus Knoten mit Geometrie, Grenzen und Werkzeugen, importiert aus vismach-Modellen, exportiert als Konfiguration und live im Bedienfeld gezeigt.
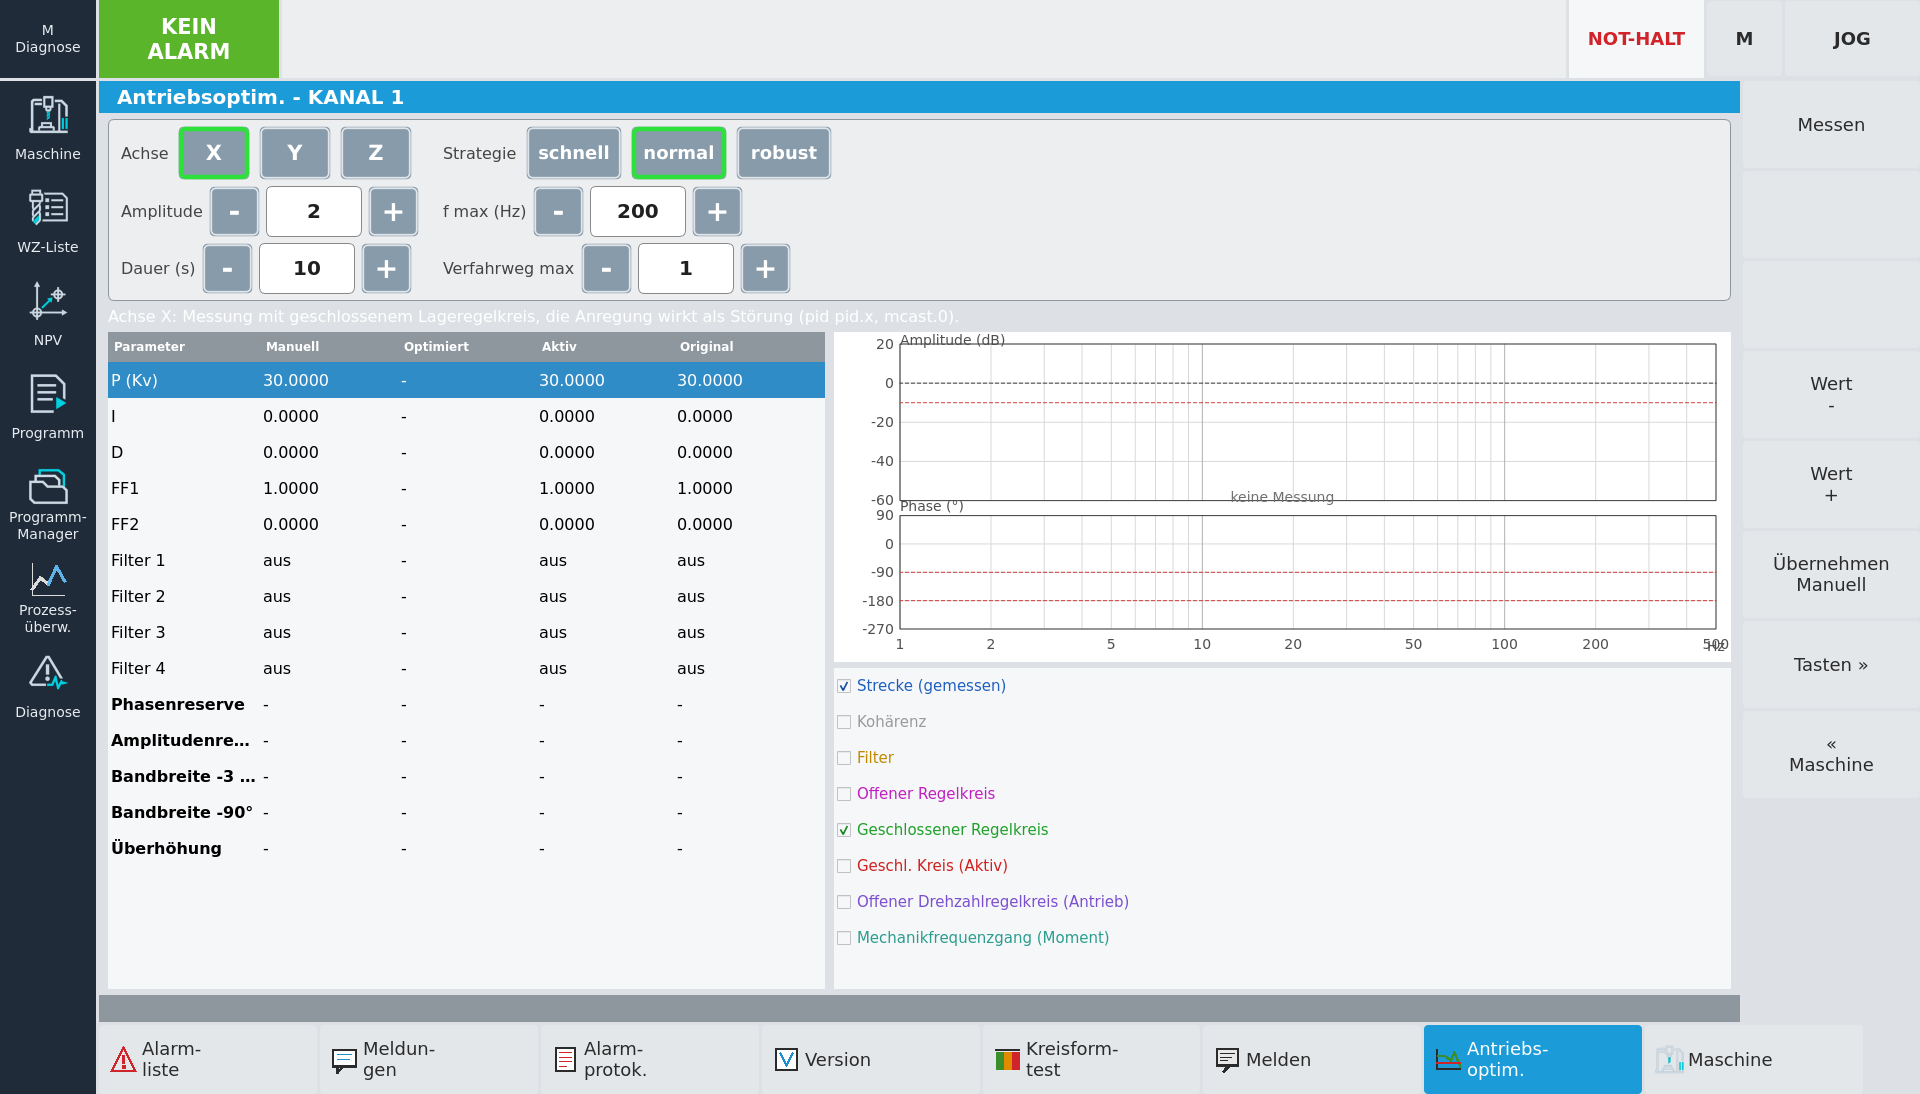
Auto Servo Tuning
Frequenzgangmessung jeder Achse, Reglerauslegung nach Phasenreserve, Filter- und Vorsteuerungsvorschläge, mit einer Taste übernommen – für analoge und EtherCAT-Antriebe.
Live erleben
Registrieren, im Kundenportal eine Testinstanz starten und mchmi im Browser bedienen. Die Community-Edition ist kostenlos zum Herunterladen; die Enterprise-Edition ergänzt Prozessüberwachung, Engineering-Werkzeuge, Updates und Support.