Mit cutview entsteht für linuxcncMulti eine neue Bearbeitungssimulation. Sie zeigt die Maschine in Echtzeit, nimmt das Material so ab, wie die Werkzeuge es tatsächlich wegschneiden, und meldet Kollisionen mit dem Werkstück in seinem jeweils aktuellen Zustand. Dieser Beitrag zeigt, was neu ist und worin sich cutview von der heutigen Abtragsansicht in mchmi unterscheidet.
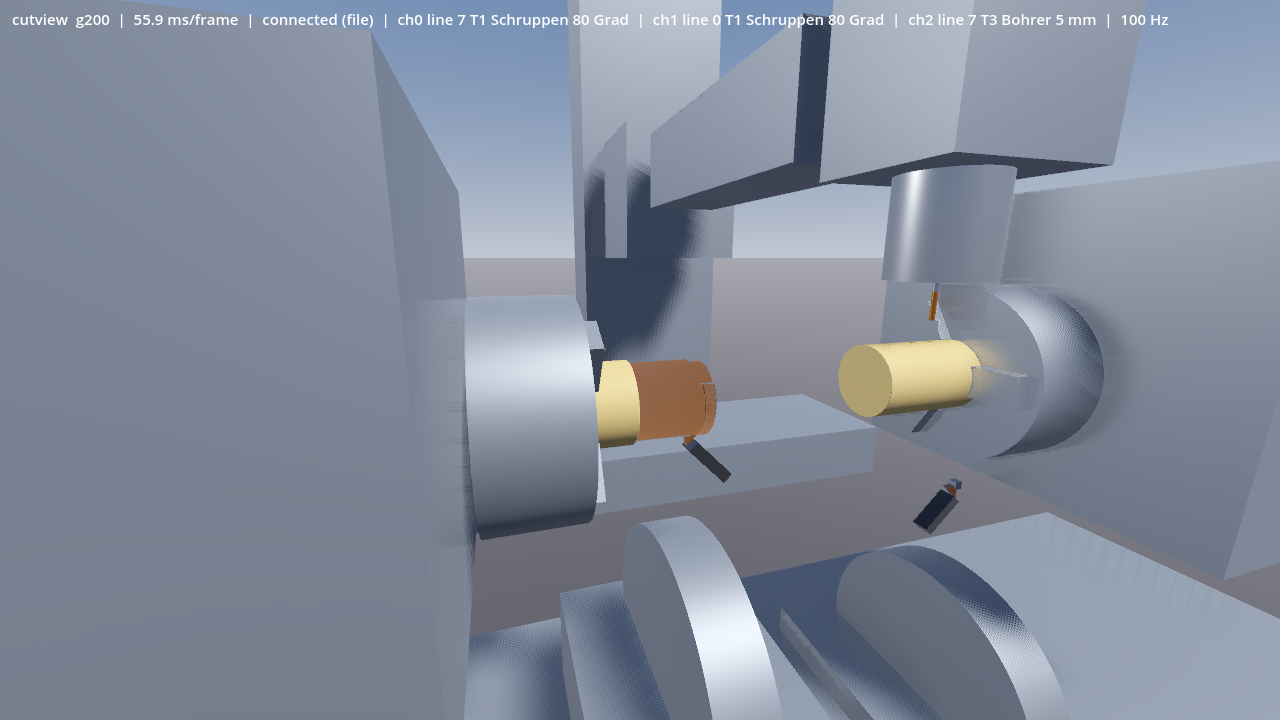
Simulation einer INDEX G200: Revolver 1 dreht den Außendurchmesser an der Hauptspindel, gleichzeitig bohrt der Fräskopf das Teil der Gegenspindel. Die Statuszeile zeigt Satz und Werkzeug aller drei Kanäle.
Was die heutige Ansicht kann
Das Bedienfeld mchmi enthält schon heute eine Abtragsansicht. Drehteile werden darin als Radius über Länge und Winkel dargestellt, Frästeile als Höhenkarte auf dem Tisch. Für viele Programme reicht das. Hinterschnitte kann dieses Modell aber nicht abbilden. Ein schräg angestellter Fräser schneidet nur näherungsweise. Die Kollisionsprüfung arbeitet mit Punkten auf den Haltern.
Neu: ein echtes 3D-Materialmodell
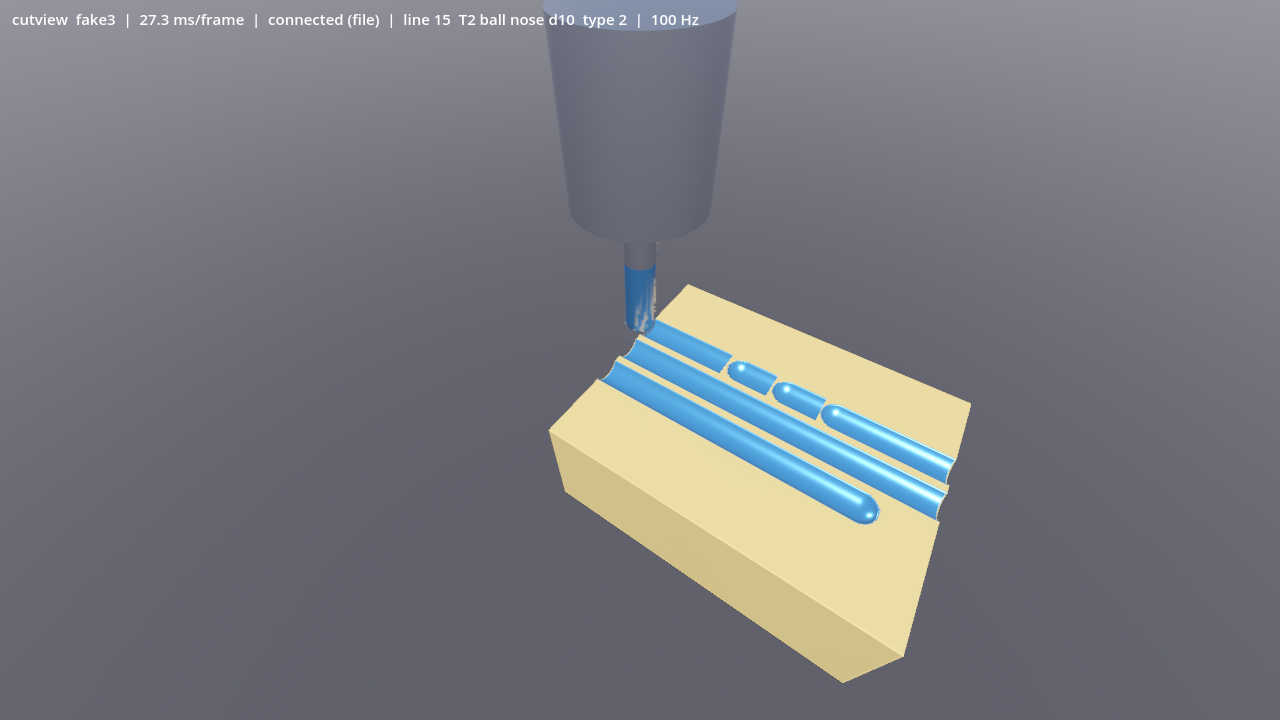
cutview hält das Rohteil in einem Modell aus drei Scharen paralleler Messstrahlen. Jeder Strahl speichert, wo Material beginnt und endet. Damit bleiben Hinterschnitte, Querbohrungen und Taschen von unten erhalten, gleich aus welcher Richtung das Werkzeug kommt. Jede Werkzeugform schneidet ihren exakten Hüllkörper: Schaftfräser, Kugel- und Radiusfräser, Bohrer, Fasen- und Scheibenfräser sowie freie Profile. Dreheinsätze und Stechschwerter schneiden als Rotationskörper, so wie es die rotierende Spindel physikalisch erzeugt. Die Formen kommen aus der Werkzeugdatei der Steuerung.
Mehrkanalfähigkeit
Die heutige Ansicht folgt einem Werkzeug. cutview führt für jeden Kanal ein eigenes Werkzeug mit eigener Werkzeugdatei und berechnet alle gleichzeitig. Dabei gilt:
- Jedes Spannfutter hat sein eigenes Rohteil. Haupt- und Gegenspindel werden unabhängig bearbeitet.
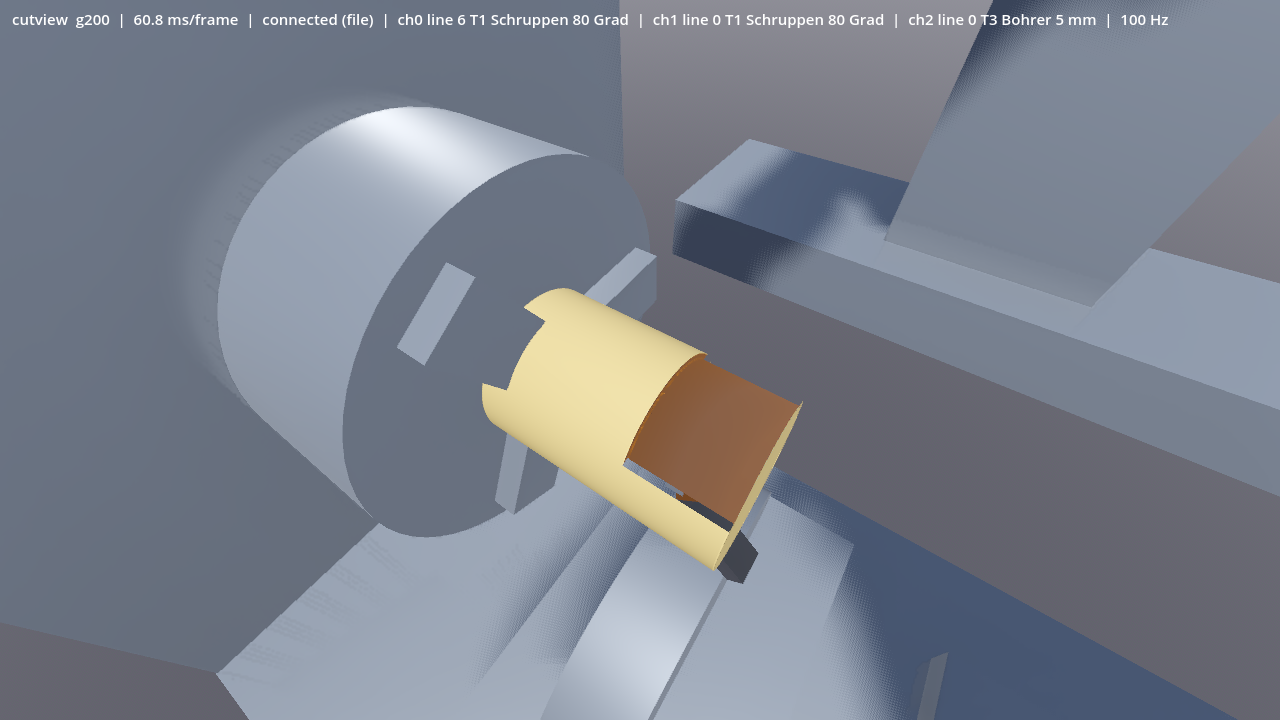
- Dreht die Spindel, schneidet ein Drehwerkzeug einen Rotationskörper. Steht sie in C-Lage, fräsen und bohren die angetriebenen Werkzeuge am gedrehten Teil. Querbohrungen landen deshalb dort, wo die C-Achse stand.
- Die Teileübergabe von der Haupt- zur Gegenspindel folgt den Spannfuttersignalen der Steuerung. Das Teil wandert mit seinem Bearbeitungsstand in das andere Futter.
- Die Statuszeile zeigt für jeden Kanal Satz und Werkzeug.
Kollisionsprüfung gegen das aktuelle Rohteil
Entscheidend für die Crashvermeidung ist, wogegen geprüft wird. Prüft man gegen das Rohteil im Ausgangszustand, meldet die Prüfung Kollisionen an Stellen, die längst weggefräst sind. Echte Kollisionen an stehengebliebenem Material übersieht sie dagegen. cutview prüft immer gegen das Material, wie es in diesem Moment ist.
- Halter und Schaft gegen das Werkstück: Der nicht schneidende Teil des Werkzeugs wird mit dem aktuellen Materialmodell verglichen. Taucht der Halter in Material ein, meldet cutview die Eindringtiefe.
- Werkzeug gegen Maschine: Werkzeug, Halter und Spindelnase werden mit den Körpern der Maschine geprüft, etwa Spannbacken, Futter, Tisch und Spindelstock. Für die Maschine selbst lassen sich Körperpaare wie Kopf und Schwenktisch hinterlegen.
- Eilgang ins Material: Nimmt eine Eilgangbewegung Material ab, wird das als Ereignis mit dem abgetragenen Volumen gemeldet. Die Fläche wird rot eingefärbt.
- Jedes Ereignis nennt Programmsatz, Kanal, Werkzeug, die beteiligten Körper und die Tiefe. Der Kontaktpunkt wird markiert, der getroffene Körper färbt sich rot, das Ereignisprotokoll hält die letzten Meldungen fest.
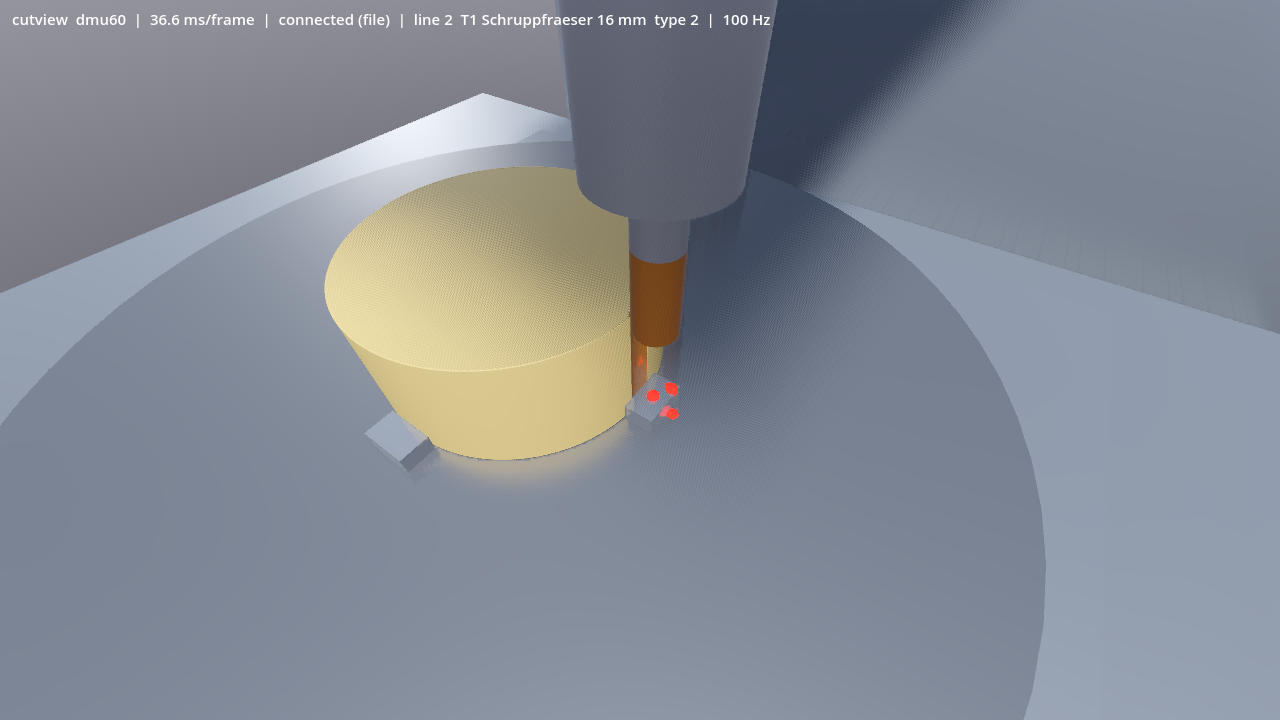
DMU 60 mit Schwenkrundtisch: Der Schaftfräser taucht neben dem Rohteil ab. Halter und Schaft treffen Spannbacke und Tisch, die Kontaktpunkte sind rot markiert.
cutview zeigt und protokolliert Kollisionen. In die Steuerung greift es nicht ein, eine Maschine wird dadurch nicht angehalten. Seinen Nutzen hat es beim Einfahren neuer Programme und im Simulationsbetrieb.
5 Achsen und beliebige Kinematik
Die Maschine wird als Baum aus Achsen und Körpern beschrieben. Tisch-Tisch-, Kopf-Kopf- und Mischkinematiken rechnet cutview nach demselben Schema. Ändert sich die Werkzeugorientierung, zerlegt cutview die Bewegung in kleine Schritte. Der Fehler bleibt dabei unter einem Fünftel des Rasterabstands und liegt immer auf der Seite „etwas mehr abgetragen“. Die Beispiele DMU 60 und INDEX G200 sind gegen die Kinematik der Simulationsmodelle numerisch nachgeprüft.
Echtzeit bleibt unangetastet
cutview ist ein eigenes Programm mit eigener Grafikausgabe. Die Positionen holt sich ein kleiner Dienst mit 250 Hz aus HAL und legt sie in einem gemeinsamen Speicher ab. cutview liest sie dort, ohne die Steuerung zu bremsen. Beim Start und laufend im Betrieb prüft cutview, dass keiner seiner Threads auf einem Echtzeitkern läuft. Die Latenzmessung auf dem Zielrechner führen wir durch, bevor cutview auf Maschinen ausgeliefert wird.
Bisher und neu im Überblick
| mchmi heute | cutview | |
|---|---|---|
| Materialmodell | Radialmodell bzw. Höhenkarte, keine Hinterschnitte | 3D aus drei Strahlrichtungen, Hinterschnitte bleiben erhalten |
| Werkzeuge | vereinfachte Formen | exakte Hüllkörper je Form, Dreheinsätze als Rotationskörper |
| Kanäle | ein Werkzeug in der Ansicht | ein Werkzeug je Kanal, alle gleichzeitig |
| Rohteile | ein Teil je Ansicht | ein Teil je Spannfutter, Übergabe zwischen den Spindeln |
| Kollision | Punkte auf den Haltern | Körper gegen aktuelles Material und Maschinenkörper, mit Tiefe, Satz und Kanal |
| 5 Achsen | näherungsweise | Orientierungswechsel mit begrenztem Fehler |
| Ausführung | im Bedienprozess | eigener Prozess, eigene Kerne, Grafikkarte |
Stand
cutview ist Teil der Enterprise-Edition und in Entwicklung. Materialmodell, Werkzeugformen, 5-Achs-Bewegungen, Drehen, Mehrkanalbetrieb und Kollisionsprüfung laufen in der Simulation und sind durch automatische Tests abgesichert. Als Nächstes folgen Auswertefunktionen: Vergleich mit dem Fertigteil, Messen, Schnittebene, Export und eine Zeitleiste zum Zurückspulen. Die heutige Abtragsansicht können Sie in der Testinstanzausprobieren, die Funktionen der Steuerung beschreibt die Seite Funktionen . Sie möchten cutview an Ihrer Maschine sehen? Sprechen Sie uns an.